


机器人字形轨迹大字符钢号标识方案
禾森自动化 · 行业解决方案
让喷枪沿着字形轨迹书写,把编号落在指定位置。
适用场景
喷枪安装在机器人或多轴机构上,根据文字笔画、轮廓及工件姿态规划路径。可评估卷材端面或外圆编号、钢坯端面、板坯侧面及大型构件的轮廓标记。
- 卷材编号:适配立卷、卧卷及不同卷径的标识位置。
- 钢坯/板坯:按端面和侧面工况配置运动机构及喷涂防护。
- 大型构件:按项目要求绘制装配辅助线或轮廓。
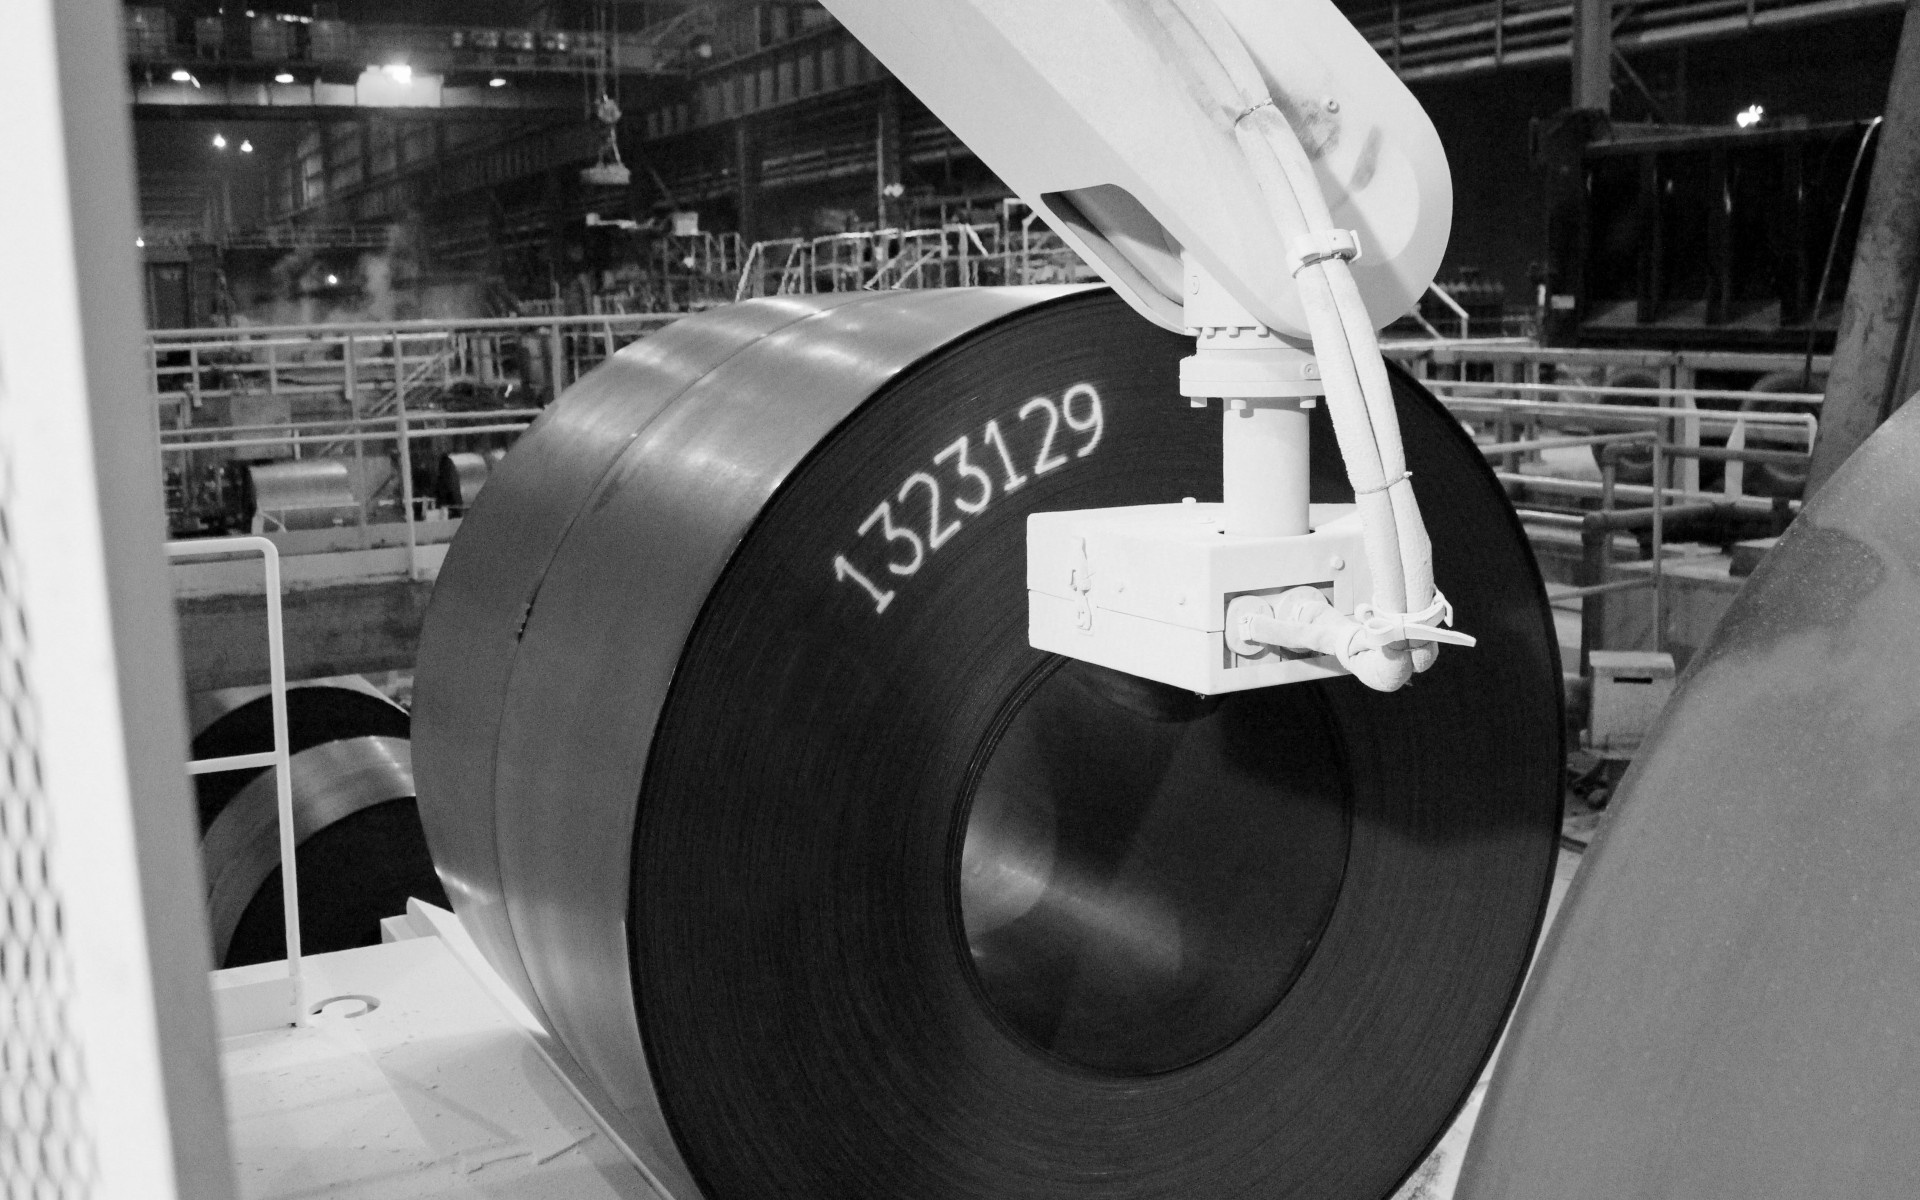
机器人卷材端面书写工况参考,图片来自方案资料。
字形轨迹工作原理
生产数据 → 字形/轮廓路径 → 工件定位 → 运动与喷涂同步
书写段开启喷涂,空行程关闭喷涂,由运动轨迹形成笔画。字高、笔画宽度、路径长度、转角和机构速度共同影响效果与节拍。工件位置变化时,需配置相应定位和坐标补偿。
系统组成
- 喷枪与安装支架、适配介质的循环供液系统。
- 机器人或 X-Y 等多轴运动机构及路径控制。
- 工件定位、信号联锁与安全防护。
- 按生产系统要求配置标识数据和质量信息接口。
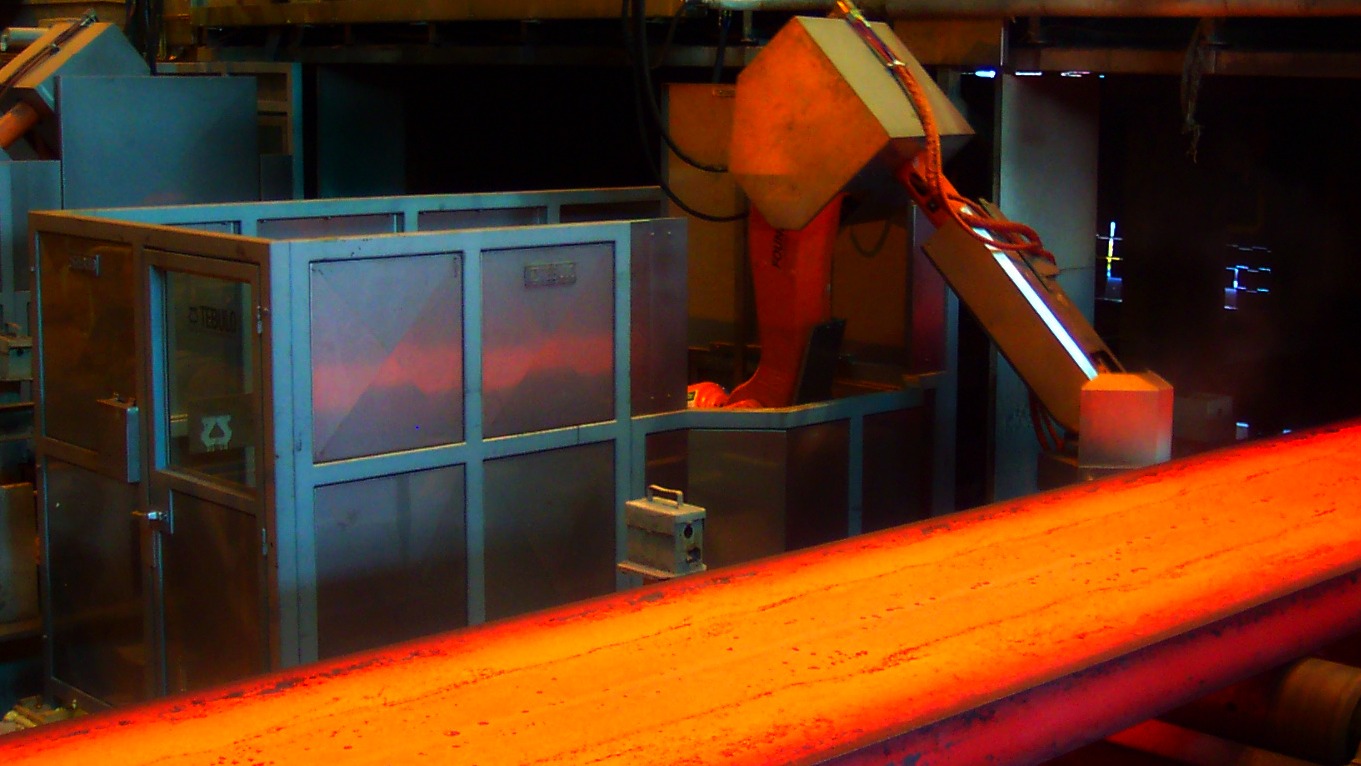
高温工作站工况参考;隔热、接近/撤离路径与维护空间需单独评估。
应用设计要点
- 卷材标识避开打包带、边缘和其他遮挡位置。
- 高温表面结合氧化层、介质适应性及喷枪保护确定工艺。
- 循环供液有助于改善介质状态,仍需落实清洗维护。
- 复杂轮廓和多面标识需验证可达性、轨迹精度及节拍。
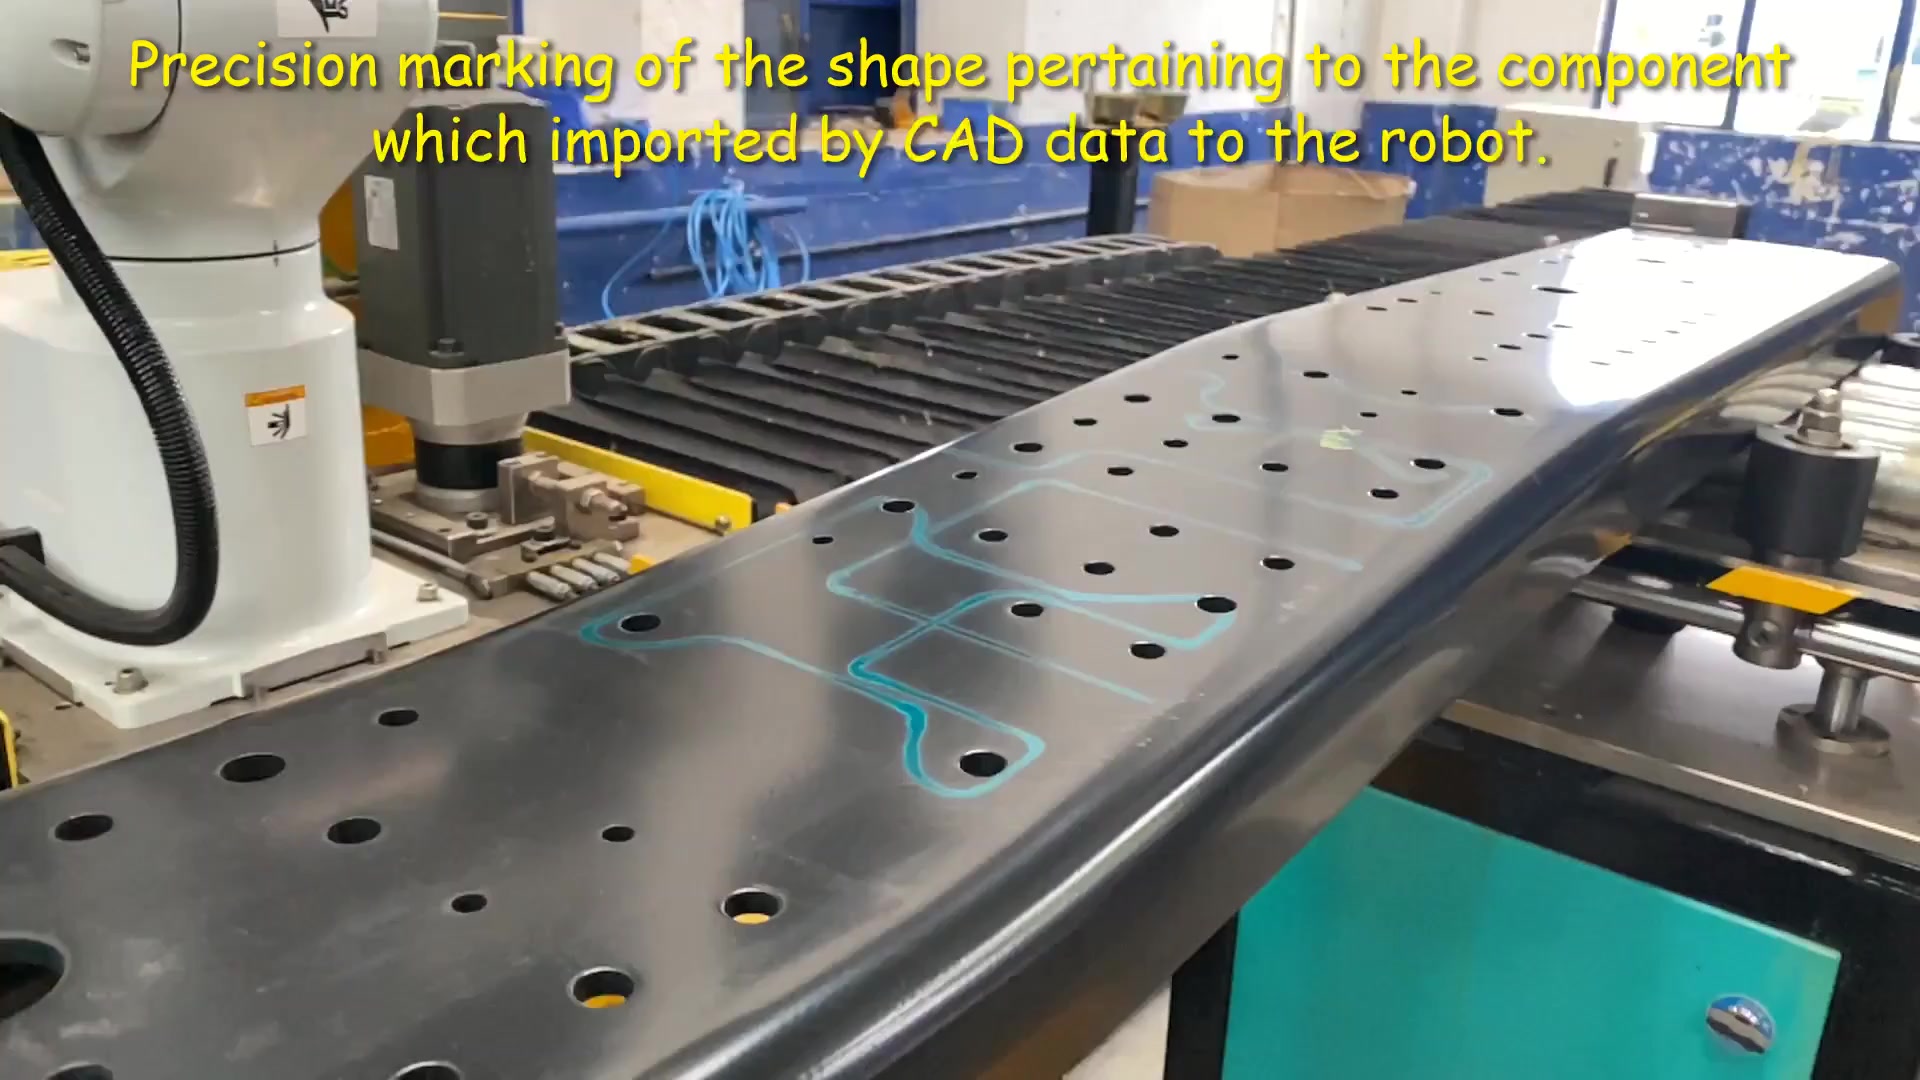
大型构件轮廓标记工况参考。
选型前需提供
工件尺寸与姿态范围、标识面照片、文字或轮廓样例、字符尺寸、节拍、表面温度及数据来源。最终工艺和配置通过样件与现场条件验证确定。
笔画轨迹与供墨配合
轨迹式标识由喷枪沿预设笔画或轮廓移动,需要书写的区段喷涂,空行程关闭喷涂。喷涂距离、运动速度、起停延迟和线宽需要配合调试。供墨循环的实际覆盖范围按设备配置确定,仍需安排过滤、清洗和停机维护。此处作为工艺思路介绍,具体字体、工件适应性和运行效果以样件验证为准。
一次标识作业如何完成
- 确认数据与标识区域:将钢号、批次或轮廓内容对应到当前工件,避开打包带、边缘及遮挡位置。
- 生成并校核路径:结合字高、笔画宽度和工件姿态,检查喷枪可达范围、接近路线与撤离空间。
- 同步运动与喷涂:沿书写段开喷,空行程关喷;转角、起止点和移动速度一并调试。
- 完成检查与维护:核对内容、落点及笔画连续性,按介质和使用频率落实供液检查与清洗。
不同工况的关注重点
卷材应用重点检查不同卷径、立卧姿态下的标识区域与定位补偿;钢坯、板坯应用重点确认表面温度、氧化层和喷枪防护;大型构件轮廓标记则要结合路径长度、转角和机构可达性评估节拍。
样件验证应同时检查文字内容、字高、笔画宽度、位置及附着效果。复杂字形或多面标识的完成时间随路径变化,需以实际文字和现场姿态进行验证。

