


铝锭与金属制品多喷枪点阵大字符喷码方案
禾森自动化 · 行业解决方案
多路喷枪协同喷点,在金属制品表面形成醒目的大字符。
适用场景
喷枪组通过多路通道开关组合形成点阵字符,用于铝锭、金属制品与卷材的编号、批次、规格等生产信息。
- 铝锭/铝制品:在浅色表面形成深色点阵,便于现场识别。
- 卷材外圆与端面:结合立卷、卧卷和打包带位置规划标识区域。
- 冶金高温工况:按表面温度评估介质、隔热、冷却与喷头防护。
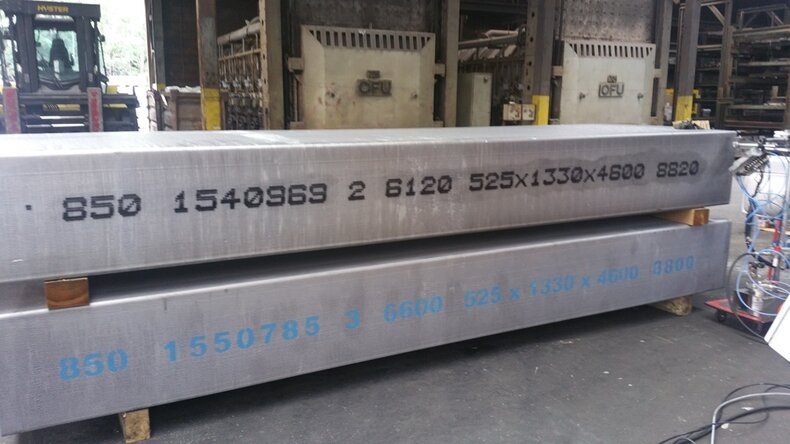
铝制品大字符标识工况参考,图片来自资料中的行业参考素材。
点阵工作原理
接收数据 → 同步位置或速度 → 各通道按列喷点 → 组成字符
喷枪组与工件产生相对运动,各通道按点阵数据同步开关。字高、点距和墨点大小共同决定显示效果,喷枪路数与排列方式按内容和标识尺寸配置。机器人也可承担喷枪组的定位与移动。
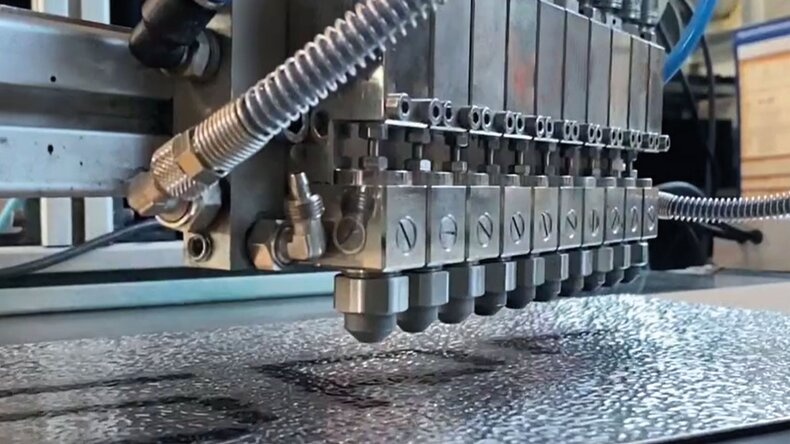
多喷枪组结构工况参考。
配置与维护
- 多通道喷枪组、控制系统及位置/速度同步。
- 循环供液与适配介质,降低颜料沉降对喷涂稳定性的影响。
- 按工况配置清洗、隔热、冷却与防碰撞结构。
- 通过喷点、间距与字符排列调试,匹配表面状态和识别距离。
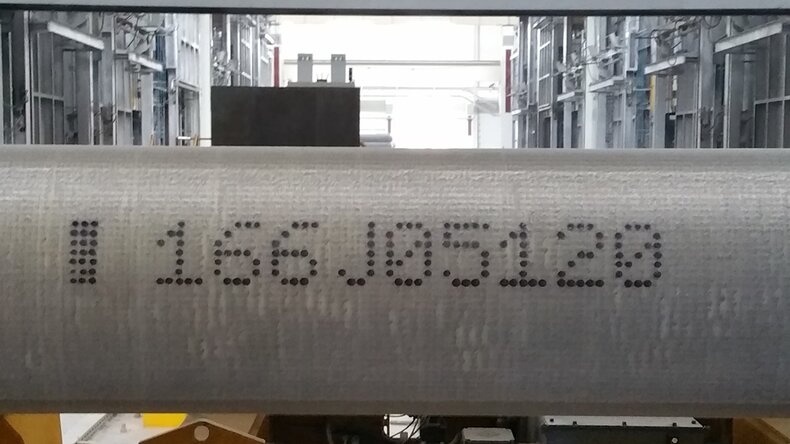
点阵编号效果工况参考,实际效果以样件测试为准。
选型沟通要点
- 材料、表面温度、尺寸及位置变化范围。
- 字符内容、字高、行数、标识区域与识别距离。
- 工件移动方式、线速、节拍和触发信号。
- 附着力、耐磨、清洗维护及数据接口要求。
本方案按点阵成字。需要喷枪沿笔画运动、绘制轮廓或跨姿态书写时,可另行评估机器人字形轨迹方案。
点阵成字的基本方式
可将资料中的七行点阵示例理解为:每个喷射通道对应一行,工件或喷头相对移动时,按不同列的开关组合形成字符。通道数、点间距和字高并非统一规格,应根据实际内容和样件效果确定。这里主要介绍成字原理,具体速度、字体细节与适用工况需进一步验证。
产线运行与喷码配合
- 接收当前产品信息:核对编号、批次、规格等数据与工件的对应关系,并确定字符行数和排列。
- 确认喷码起点:结合到位触发、移动方式和位置或速度信号,确定标识在工件上的起始位置。
- 同步生成点阵:喷枪组与工件相对运动时,各通道按列喷点,使点距和字符间距与运动状态匹配。
- 检查字符效果:复核喷点是否完整、排列是否清晰,以及标识是否落在约定区域内。
效果验证与日常检查
调试时以实际字符、字高和识别距离检查效果,同时观察墨点大小、点距、字符间距和附着情况。对于移动工件,需要把触发位置、速度同步和实际节拍一起验证。
日常检查围绕各喷枪通道、供液状态和清洗维护展开。高温、粉尘或位置变化较大的工况,还应结合现场条件检查防护与喷涂距离。喷枪路数、排列和介质通过样件及产线条件确定。

